что ты ищешь?
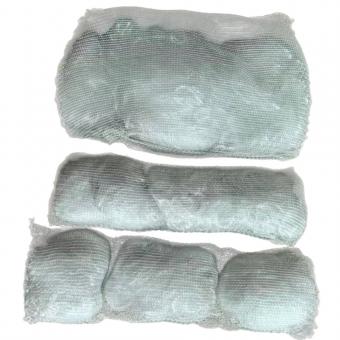
Набивка глушителя из стальной ваты может поставляться в виде материала в непрерывных рулонах, предварительно нарезанных матов или подготовленной гильзы сердечника.В этих форматах может использоваться один и тот же общий материал из металлических волокон, но они требуют от производителя выхлопных систем разного объема работ по резке, взвешиванию, формовке и контролю.
Для закупок OEM полезно сравнивать не просто цену за рулон с ценой за штуку. Покупателям следует сопоставлять полезный выход материала, массу ваты на один глушитель, размеры нарезанных деталей, подготовку к сборке и контроль, необходимый для воспроизведения утвержденного слоя со стороны сердечника.
BSTFLEX поставляет набивку для выхлопных глушителей из стальной ваты, рулоны стальной ваты и формованные изделия, а также подготовленную гильзу сердечника глушителя из стальной ваты. Это руководство объясняет, как сделать выбор между рулонной поставкой, предварительно нарезанными матами из ваты и готовыми компонентами, не считая их взаимозаменяемыми продуктами.
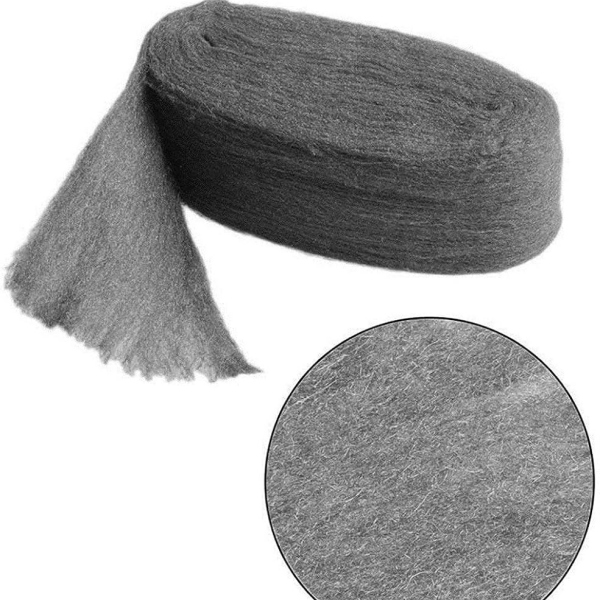
Мат из стальной ваты — это изделие определенной формы или размера, нарезанное или сформированное из материала с металлическими волокнами для конкретного места набивки. Он может быть прямоугольным, фасонным, слоистым или подготовленным для обертывания вокруг перфорированного сердечника.
Слово «мат» не определяет:
При повторных заказах мат должен определяться чертежом, спецификацией материала и целевым весом изделия. Деталь произвольной формы, вырезанная на глаз из рулона, не является автоматически контролируемым компонентом OEM.
| Форма поставки | Что предоставляет поставщик | Объем работ, остающийся за заказчиком |
|---|---|---|
| Рулон или бобина из стальной ваты | Материал непрерывной длины заданной ширины, массы нетто и конфигурации рулона. | Резка, взвешивание, формовка, размещение и идентификация деталей. |
| Предварительно нарезанный мат из стальной ваты | Изделие заданной формы с согласованными размерами и количеством материала. | Окончательное размещение, обертывание или сборка в соответствии с чертежом. |
| Фасонный или вырубленный по штампу компонент из ваты | Деталь, преобразованная в заданную геометрическую форму для определенной зоны набивки. | Ориентация и сборка в глушителе. |
| Подготовленная гильза сердечника глушителя | Готовый компонент на основе ваты с опорной проволочной сеткой или другими указанными слоями. | Установка на утвержденный сердечник, крепление и сборка глушителя целиком. |
Рулон обеспечивает гибкость для нескольких артикулов изделий. Мат перекладывает задачи резки и контроля веса на поставщика. Подготовленная гильза перекладывает дополнительные работы по формовке и удержанию материала. Оптимальный выбор зависит от объемов производства, разнообразия моделей и имеющегося у клиента оборудования.
Цены на рулоны и маты сопоставимы только тогда, когда они относятся к одному и тому же утвержденному материалу.
В спецификации должно быть указано:
Нарезанный мат из неутвержденной марки шерсти не эквивалентен утвержденному рулону только потому, что его размеры и вес совпадают.
Для учета более широких аспектов выбора материалов ознакомьтесь с руководством BSTFLEX по набивке глушителя из ваты из нержавеющей стали для высокотемпературных выпускных систем.
Рулон ваты из нержавеющей стали следует приобретать со значениями, которые позволяют заказчику рассчитать расход материала.
Полезные параметры для закупки включают:
Внешний диаметр рулона не должен использоваться в качестве единственной проверки количества. Сжатие при намотке, размер бобины и структура шерсти могут изменять внешний диаметр без изменения фактической полезной массы.
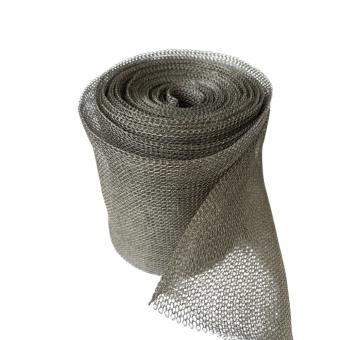
Изделие BSTFLEX Muffler Packing Stainless Steel Wool Reel является основным справочным материалом по продукции для поставок в рулонах и переработанных форм.
Когда рулон имеет утвержденную погонную массу:
Вес детали = длина реза × масса шерсти на единицу длины.
Только в качестве примера: если материал указан как 50 г/м и один компонент требует 0,8 м:
0,8 м × 50 г/м = 40 г на отрезанную деталь.
Эти цифры иллюстрируют только расчет. Они не являются стандартной спецификацией BSTFLEX или рекомендуемым весом набивки глушителя.
Если в одном глушителе используется несколько полос:
Общий заряд шерсти = вес одной полосы × количество полос.
Учитывайте перекрытие и подрезку в утвержденной длине реза, а не добавляйте неизмеренный материал во время сборки.
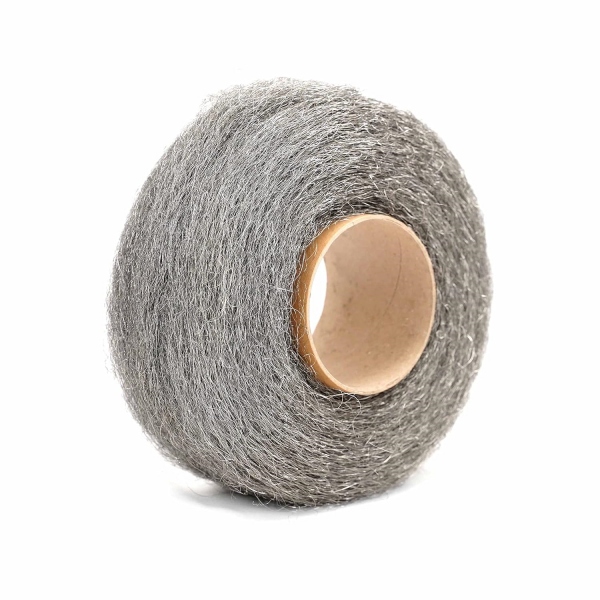
Предварительно нарезанный мат для набивки глушителядолжен иметь контролируемые ширину, длину и целевую массу.
На чертеже прокладки может быть указано:
Если материал отрезается от непрерывного рулона, поставщик должен знать, требуется ли клиенту прямоугольный кусок, штампованная вырубка, многослойная прокладка или частично сформированная обертка.
Не называйте каждую отрезанную деталь штампованной. Резка прямым ножом, ротационная резка, раскрой ножницами и вырубка штампом — это разные методы обработки, которые могут обеспечивать разное состояние кромок и требования к оснастке.
Проволока из нержавеющей стали сжимаема. Прокладка может казаться толстой в свободном состоянии и намного тоньше после установки.
Для повторных поставок укажите и то, и другое:
Укажите, как измеряется толщина:
Не сравнивайте измерение расслабленного образца поставщиком с измерением установленного изделия заказчиком и не рассматривайте разницу как дефект продукции.
Цены на рулоны следует пересчитывать в стоимость пригодных к использованию утвержденных деталей.
Для простого одномерного плана раскроя:
Номинальное количество деталей в рулоне = полезная длина рулона / утвержденная длина реза.
Практический выход может быть ниже из-за:
Если из широкого рулона вырезаются детали сложной формы, вместо этого используйте расчет площади или раскроя. Учитывайте полезный выход, а не предполагайте, что все обрезки можно поместить в другой глушитель.
Дополнительный закупочный допуск должен оставаться плановым значением для производственной партии. Это не лишняя вата, которую нужно силой утрамбовывать в каждый глушитель.
Предварительно нарезанные заготовки стоит оценить, когда:
Выгоду следует оценивать на реальной производственной линии. Сравните подготовку материала, взвешивание, сборку, контроль и доработку для рулонной подачи и подачи предварительно нарезанных материалов.
Более высокая цена за штуку все равно может снизить общие затраты на процесс, если она исключает многократную резку и проверку на рабочем месте. И наоборот, завод с эффективным раскройным оборудованием может предпочесть рулонную подачу.
Рулонный материал может быть более практичным, когда:
Рулонная подача все равно требует контролируемой производственной инструкции. Оператор не должен определять длину реза и количество материала только по внешнему виду.
Мат — это обычно кусок материала, который все еще нуждается в формовании или обмотке. Гильза сердечника — это более завершенный компонент, разработанный вокруг перфорированной трубки.
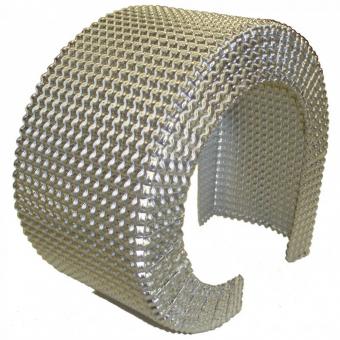
BSTFLEX Гильза сердечника глушителя из стальной ваты объединяет стальную вату из нержавеющей стали с поддерживающей тканой проволочной сеткой из нержавеющей стали. Проволочная сетка и вата должны оставаться отдельными позициями материалов в утвержденной спецификации материалов.
| Вопрос при закупке | Предварительно нарезанный мат из ваты | Подготовленная гильза сердечника |
|---|---|---|
| Деталь уже сформирована вокруг диаметра сердечника? | Обычно нет. | Да, в соответствии с утвержденной конструкцией. |
| Включена ли поддерживающая проволочная сетка? | Только если это явно указано. | Включена, когда это определено в спецификации материалов гильзы. |
| Кто контролирует окончательное перекрытие и крепление? | В первую очередь клиент при сборке. | Разделено между конструкцией компонента поставщика и установкой клиента. |
| Что следует взвешивать? | Масса ватного мата. | Масса ваты и масса готовой гильзы, где контролируются обе величины. |
| Наилучшее применение для | Гибкое формование собственными силами или несколько связанных размеров сердечников. | Повторяющаяся сборка вокруг определенной геометрии сердечника. |
Даже плоский мат должен разрабатываться на основе установленной геометрии.
Предоставьте:
Для круглого сердечника постоянного сечения минимальную геометрическую длину обмотки до нахлеста можно оценить по формуле:
Окружность сердечника = π × наружный диаметр.
Если слой обмотки или поддерживающая ткань изменяют эффективный диаметр, используйте соответствующий монтажный габарит, а не диаметр голого сердечника.
Для окончательной длины резки также требуются утвержденный нахлест и допуск на обработку. Не используйте формулу окружности саму по себе в качестве готового производственного размера.
Больший нахлест создает большее количество ваты в одной локальной зоне. Несколько слоев увеличивают как количество материала, так и установленную толщину.
На чертеже должно быть указано:
Не позволяйте каждому оператору выполнять обмотку до тех пор, пока компонент не покажется достаточно толстым. Контролируемая масса детали и определенный нахлест обеспечивают воспроизводимый ориентир.
Вата из нержавеющей стали часто используется рядом с перфорированным сердечником для защиты окружающей стекловолоконной или базальтовой набивки. Ее не следует автоматически считать за полную норму акустической набивки.
Для многослойного глушителя укажите отдельно:
Если слой ваты становится толще или тяжелее, перепроверьте оставшееся свободное пространство для основного волокнистого наполнителя. Принудительное помещение исходной нормы волокна в меньшее пространство изменяет его установленную плотность.
| Контролируемый параметр | Рулон или катушка | Предварительно нарезанный мат |
|---|---|---|
| Идентификация материала | Сплав и ссылка на утвержденное волокно. | Сплав и ссылка на утвержденное волокно. |
| Количество | Чистая масса ваты, полезная ширина и погонная масса или длина. | Целевая масса детали и количество в упаковке. |
| Размеры | Ширина рулона и конфигурация бобины. | Готовая ширина, длина и профиль. |
| Конструкция | Состояние поставляемой шерсти и наличие подложки рулона. | Многослойность, состояние кромки и включенные вспомогательные материалы. |
| Идентификация | Ярлык партии и идентификация рулона. | Номер детали, ревизия, ярлык партии и количества штук. |
| Состояние | Повреждение упаковки, загрязнение и непреднамеренное сжатие. | Повреждение, отсутствие материала, искаженная форма или загрязнение. |
Согласуйте план отбора проб, метод измерения и пределы приемки до размещения производственных заказов. Не устанавливайте допуски по единственному образцу после поставки.
Рулоны могут быть упакованы индивидуально и идентифицированы по партии материала. Предварительно нарезанные подушечки могут поставляться в расфасованных пачках, однокомпонентных пакетах или комплектах для конкретных моделей.
Требования к упаковке могут включать:
BSTFLEX обсуждает требования к индивидуальным этикеткам заказчика, индивидуальной упаковке и оптовым поставкам в рамках своей службы OEM Muffler Packing Manufacturing Service.
| Поле запроса | Предоставляемая информация |
|---|---|
| Применение | Мотоцикл, автомобиль, квадроцикл, мотовездеход, генератор или промышленный глушитель. |
| Материал | Требуемый нержавеющий сплав и марка шерстяного волокна. |
| Форма поставки | Рулон, бобина, прямоугольная подушечка, фасонная подушечка или подготовленный сердечник. |
| Требования к рулону | Полезная ширина, масса нетто, погонная масса, размер сердцевины и упаковка. |
| Требования к подушечке | Ширина, длина, форма, целевая масса и количество на один глушитель. |
| Геометрия сердечника | Внешний диаметр сердечника, закрытая длина, количество слоев и нахлест. |
| Дополнительные материалы | Тканая проволочная сетка, удерживающий экран, стяжки или окружающая звукоизоляционная набивка. |
| Условия эксплуатации | Постоянные и пиковые температуры с указанием места измерения и режима работы. |
| Требования к качеству | Документация на материалы, проверки, допуски и прослеживаемость партий. |
| Коммерческие требования | Количество прототипов, объемы производства, маркировка и индивидуальная упаковка. |
Нет. Мат — это обычно нарезанный кусок материала, который еще требует формовки или установки. Гильза сердечника представляет собой более готовый компонент, разработанный под определенную трубу, и может включать поддерживающую тканую проволочную сетку и крепежные детали.
Да, если контролируются материал, процесс резки, размеры и масса изделий. Поставка в рулонах подходит для заводов, которые уже обладают соответствующими возможностями по раскрою и контролю.
Оба параметра полезны. Вес контролирует количество шерсти, в то время как толщина и размеры влияют на посадку и удобство обращения. Поскольку шерсть сжимаема, только толщину нельзя использовать в качестве спецификации количества материала.
Не считайте это прямой заменой. Шерсть из нержавеющей стали может служить защитным слоем со стороны сердечника, в то время как стекловолокно обеспечивает основное акустическое заполнение. Полная замена материала требует проверки конструкции глушителя.
BSTFLEX может рассмотреть требования к рулонам, вырезанным формам, трубкам и гильзам для подходящих OEM-проектов. Отправьте спецификацию материала, чертеж, вес детали, объем заказа и требуемый метод обработки для оценки.
Для получения сырья или универсального материала для набивки глушителя ознакомьтесь с BSTFLEX Stainless Steel Wool Exhaust Muffler Packing. Для поставок в рулонах и нарезанных деталей ознакомьтесь с Stainless Steel Wool Reel. Для готового компонента из шерсти и проволочной сетки ознакомьтесь с Steel Wool Muffler Core Sleeve.
Отправьте сплав, класс волокна, размеры рулона или детали, целевую массу шерсти, геометрию сердечника и предполагаемый объем заказа. Другие материалы и компоненты для акустической набивки доступны в ассортименте BSTFLEX Muffler Packing range.
Запросить образцы рулонов и предварительно нарезанных подушечек из шерсти из нержавеющей стали
No.10, Chuangxin North Road, Nanshan Park, Ningguo Economic and Technological Development Zone, Ningguo City, Anhui Province, China
тел/Whatsapp : 0086-15856303740
Эл. адрес : sales@bstbraidedsleeve.com
Skype : vanesa-cheng